5 greseli frecvente cand alegi un aparat sudura TIG si cum le eviti
Alegerea unui echipament TIG poate parea simpla la prima vedere, dar detaliile tehnice fac diferenta intre suduri curate si frustrare constanta. Daca stii de…
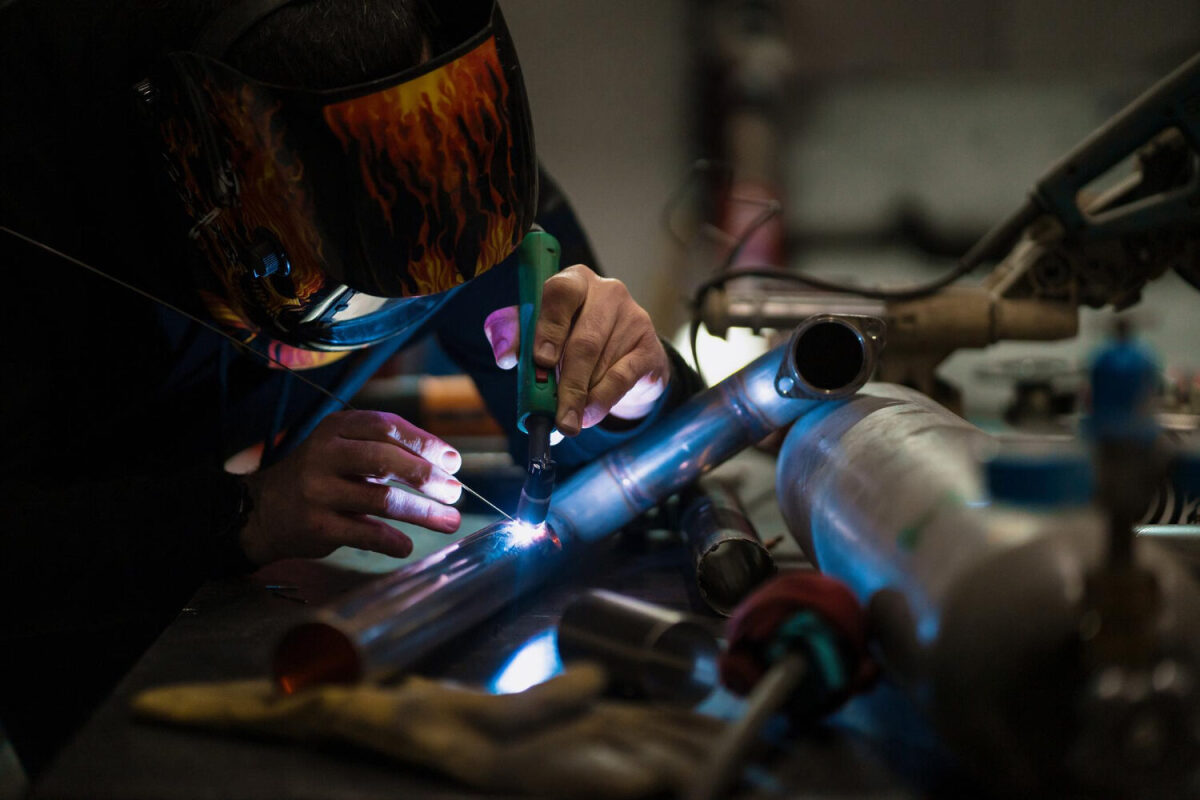
Alegerea unui echipament TIG poate parea simpla la prima vedere, dar detaliile tehnice fac diferenta intre suduri curate si frustrare constanta. Daca stii de la inceput ce sa urmaresti, vei economisi bani, timp si vei obtine rezultate repetabile.
5 greseli frecvente cand alegi un aparat sudura TIG si cum le eviti
1. Putere si materiale
Prima greseala majora este sa ignori compatibilitatea intre materialele pe care le sudezi si capacitatea reala a invertorului. TIG cere control fin al arcului, iar asta inseamna curent stabil si suficient pentru grosimea si tipul metalului. Pentru otel carbon subtire, un DC de 20–80 A poate fi suficient, dar pentru inox mai gros sau pentru aluminiu vei avea nevoie de plaja superioara si de modul AC.
Un alt detaliu trecut cu vederea este duty cycle-ul la temperatura declarata. Multi compara doar amperajul maxim, insa la 40 C si 60% duty cycle, imaginea se schimba radical. Daca aparatul scade rapid puterea sau intra in protectie, vei avea intreruperi dese si suduri inconsistente. Verifica valorile reale, nu doar power claims din brosura.
- Curent minim scazut pentru tabla subtire si control pe capete.
- Rezerva de amperaj pentru grosimi mixte si piese cu disipatie mare.
- AC pentru aluminiu/magneziu, DC pentru otel/inox/cupru.
- Stabilitate la tensiuni fluctuante si corectii PFC pentru retele slabe.
- Duty cycle clar specificat la 40 C, nu doar la laborator.
La aluminiu, modul AC cu balans si frecventa ajustabile conteaza pentru buna curatare a stratului de oxid si penetrare controlata. Fara AC adevarat si setari utile, vei lupta cu cordoane late, calamina si porozitati. De asemenea, nu subestima influenta tipului de curent pe tungsten: DCEN pentru otel ofera penetrare buna, in timp ce pe AC ai nevoie de tungsten potrivit.
Diametrul tungstenului si racirea tortei trebuie aliniate cu amperajul. Tortele racite cu aer sunt ok pana la un prag, dupa care o torta racita cu apa imbunatateste confortul si calitatea. Cand compari un aparat sudura tig, priveste setul ca pe un ecosistem: aparat, torta, pedala, cabluri, racire si butelie.
Evita si capcana alimentarii subdimensionate. Daca priza sau prelungitorul nu pot livra curentul cerut, vei simti scaderi de tensiune si instabilitate. Aparatele cu PFC gestioneaza mai bine variatiile, reducand supraincalzirea si erorile, mai ales in ateliere aglomerate sau santiere.
2. Control termic si functii
A doua greseala este sa tratezi functiile avansate ca pe simple artificii. In TIG, controlul termic este inima procesului. Functiile de pre-gaz si post-gaz asigura purjarea corecta pentru a preveni oxidarea craterului si a vârfului de tungsten. Fara acestea, chiar un aparat puternic va lasa urme de coloratii si incluziuni, mai ales pe inox alimentar.
Startul HF si optiunile 2T/4T influenteaza direct confortul si calitatea. HF stabil inseamna amorsare curata fara atingere, protejand tungstenul si piesa. In 4T, poti construi rampe de curent linistite, ideale pentru piese lungi si cordoane uniforme. Lipsa acestor controale te forteaza in compromisuri, crescand riscul de lipituri si crater cracking.
Pulsul TIG este adesea ignorat, desi ajuta enorm pe materiale subtiri, colturi si piese sensibile la deformare. Controlul frecventei pulsului, raportului si curentului de bazaj stabilizeaza baia si scade aportul termic. Pentru aluminiu, balansul AC si frecventa AC devin cruciale: balans mai mare curata mai agresiv, frecventa mai inalta concentreaza arcul pentru o latime mai mica a cordonului.
Nu toate panourile de control sunt egale. Interfetele digitale coerente reduc greselile si accelereaza repetabilitatea, mai ales cand pastrezi retete pentru otel, inox si aluminiu in grosimi comune. Posibilitatea de a salva preseturi si de a regla parametrii fin ajuta operatorii cu niveluri diferite de experienta sa obtina rezultate constante.
In 2024, multe invertoare TIG folosesc module IGBT eficiente, management termic inteligent si protectii la supratensiune. Verifica ventilatia, curatarea interna si protectia IP pentru mediul tau de lucru. Daca aparatul se supraincalzeste usor sau nu evacueaza corect aerul, chiar si un duty cycle bun pe hartie devine irelevant in utilizarea reala.
3. Costuri ascunse
A treia greseala apare cand bugetezi doar unitatea de baza si ignori consumabilele si accesoriile. TIG este un proces sensibil la detalii, ceea ce inseamna consumabile variate pentru situatii diferite. Fara un plan de cost total de proprietate (TCO), vei depasi rapid bugetul initial si vei taia colturi care se vad direct in calitatea cordonului.
Incepe cu duzele, colierele si lentilele de gaz. O duza nepotrivita sau o lentila deteriorata afecteaza debitul si distributia gazului, generand oxidare si impuritati. De asemenea, folosirea tungstenului neadecvat pentru curent sau polaritate compromite stabilitatea arcului. Aici apar cheltuieli mici, dar repetate, care, cumulate, depasesc diferenta dintre doua aparate aparent similare.
- Duze ceramice si lentile de gaz pentru dispersie uniforma si cordoane curate.
- Tungsten WT, WC, WL, WZ ales in functie de AC/DC si amperaj.
- Coliere, difuzoare, capace scurte/lungi pentru acces si precizie.
- Torca racita cu apa cand treci de amperaje ridicate pe cicluri lungi.
- Debitmetru si gaz de protectie stabil pentru reproducibilitate.
Nu uita de pedala sau comutatorul pe torta, indispensabile la lucrari fine si razantieri. De asemenea, filtrele de linie, prelungitoarele de calitate si suporturile de mentenanta adauga cost, dar previn intreruperile. Butelia, regulatorul si consumul real de argon se reflecta lunar in factura si pot depasi economiile facute la achizitie.
Mai exista si costul timpului: potrivirea consumabilelor, curatarea vârfului de tungsten, schimbarea duzelor. Un aparat care stabilizeaza arcul rapid si gestioneaza pantele reduce re-melt-uri si retusuri. Un alt aspect adesea trecut cu vederea este disponibilitatea pieselor de schimb pe termen lung; fara acestea, un mic incident te poate scoate din flux zile intregi.
4. Ergonomie si siguranta
A patra greseala tine de ergonomie, service si siguranta. Un aparat usor, cu manere bine plasate, cabluri flexibile si torta usoara inseamna mai putina oboseala si control fin. Daca migrezi des intre posturi, greutatea si dimensiunile conteaza enorm. O pedala precisa, cu cursa lina, iti da doza de finete pe care setarile din panou nu o pot inlocui.
Sistemele de siguranta precum VRD, protectia la suprasarcina si monitorizarea temperaturii prelungesc viata echipamentului si protejeaza operatorul. Ratingul IP trebuie sa corespunda mediului tau: praf, stropi, variatii de temperatura. O carcasa bine ventilata, cu trasee de aer gandite, reduce acumularea de particule pe electronica sensibila.
Service-ul local si garantia reala sunt esentiale. Verifica timpii de raspuns, existenta centrelor autorizate si disponibilitatea componentelor. Un manual clar si suportul tehnic competent scurteaza perioada de invatare a operatorilor si minimizeaza erorile de setare. In lipsa acestor elemente, chiar un aparat performant devine o sursa de intarzieri si costuri suplimentare.
Nu uita de echipamentele conexe: masca cu auto-intunecare, manusile adecvate, imbracamintea ignifuga si protectia respiratorie. Un flux corect de argon, managementul fumului si o buna iluminare a zonei de lucru cresc calitatea si reduc riscurile. Chiar si suporturile pentru piese si dispozitivele de fixare influenteaza stabilitatea baii si geometria cordonului.
In fine, a cincea greseala frecventa este subestimarea testarii practice inainte de achizitie. Daca poti, testeaza aparatul pe materialele si grosimile tale, cu setarile relevante. Astfel validezi ergonomia, stabilitatea arcului, acuratetea afisajelor si raspunsul la pedala. Aceasta verificare scurta te scuteste de surprize si te ajuta sa alegi configuratia potrivita de la bun inceput.
Comentarii
Comentariile sunt dezactivate pentru acest articol.